


Page 16 - LFWC_MarApr2017_eMag
P. 16
Applications  应用天地


                                                                                    根据孔中心的最大深度进行测量。使
                                                                                    用不同的脉冲能量水平进行加工和测
                                                                                    量,从而获得每种材料的钻孔速度。
                                                                                        图 4 中显示了测量结果。图 4 中
                                                                                    的纵轴表示加工深度,横轴表示照射
                                                                                    激光束的能量强度。如图 3 所示,在
                                                                                    照射范围内能量分布不均匀。因此,
                                                                                    使用中心附近的能量值来计算强度。
                                                                                        通过比较 DUV 激光束和绿光激
                                                                                    光束的钻孔速度,确定了用它们加工
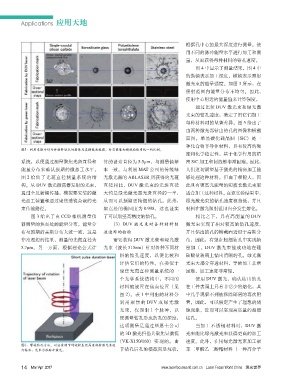
                                                                                    每种材料时的显著差异。图 5 给出了
                                                                                    由两种激光器钻出的孔的图像和横截
                                                                                    面图。单晶碳化硅晶圆(SiC)是一
                                                                                    种化合物半导体材料,具有较高的硬
                 图5:利用单脉冲对每种材料钻孔的图像及其横截面视图。所有图像和横截面使用统一的比例。
                                                                                    度和化学稳定性,基于化学作用的精
                 系统,以便通过测量聚焦光斑直径和                  算的设计直径为 5.5μm,与测量值基              密 SiC 加工和制造都非常困难。因此,
                 能量分布来确认预期的微加工水平。 本一致。与利用 MAT 公司的传统绿                                人们迫切期望基于激光的精密加工能
                 图 2 给出了光斑直径测量系统的结                 光激光器的 ABLASER 所获得的光斑             够处理这种材料。但由于带隙大,因
                 构。从 DUV 激光振荡器发射的光束, 直径相比,DUV 激光束的光斑直径                              此具有更高光能量的短波长激光束更
                 通过全反射镜传播,模拟要安装的激                  大约是绿光激光器光斑直径的一半, 适合加工这种材料。在该实验结果中,
                 光加工装置和通过聚焦透镜会聚的光                  从而可以预期更精细的钻孔。此外, 绿光激光束的钻孔速度相当低,并且
                 束传输路径。                            焦点处的椭圆度为 0.998,这也证实              材料在激光照射范围内会发生熔化。
                     图 3 给出了由 CCD 相机测量仪            了可以期望高精度的钻孔。                         相比之下,具有高能量的 DUV
                 器测量的焦点处的能量分布。能量分                     (3)DUV 激光束对各种材料制              激光束实现了相对较高的钻孔速度,
                 布与预期的高斯分布大致一致,这是                  造速率的检验                           并且钻出的孔的横截面近似于高斯分
                 非常理想的结果,测量的光斑直径为                     需要获得 DUV 激光束和绿光激              布,因此,有望在超细钻孔中实现精
                 5.7μm。另一方面,根据理论公式计                光束(波长 515nm)针对各种不同材              密加工。DUV 激光束能成功地在硼
                                                         料的钻孔速度,以便比较和               硅酸盐玻璃上钻出清晰的孔。绿光激
                                                         评估它们的特性。在类似于               光束大部分穿透材料,导致加工非常
                                                         聚焦光斑直径测量系统的一               困难,加工速度非常慢。
                                                         个光学系统结构中,不同的                   使用 DUV 激光,确认钻出的孔
                                                         材料被放置在焦点位置(见               在工件表面上具有非常少的熔化,其
                                                         图 2)。表 1 中列出的材料分           中几乎观察不到被移除碎屑的再次附
                                                         别用聚焦的 DUV 或绿光激             着。因此,可以假定产生了理想的烧
                                                         光束,仅照射 1 个脉冲,以             蚀现象,进而可以实现高质量的超细
                                                         便测量钻孔形成的孔的深度, 钻孔。
                                                         这项测量是通过基恩士公司                   当加工不锈钢材料时,DUV 激
                                                         的 3D 激光扫描共聚焦显微镜            光束能比绿光激光束获得更高的加工
                                                        (VK-X150/160)实现的。由          速度。此外,在用绿光激光束加工聚
                 图6:螺旋钻孔方法。以任意调节的旋转直径高速旋转激光束进
                 行钻孔,光束为短脉冲激光。                           于钻孔后孔的横截面是坑状, 苯二甲酸乙二醇酯材料(一种高分子


                 14 Mar/ Apr  2017                                        www.laserfocusworld.com.cn    Laser Focus World China   激光世界

