


Page 32 - LFWC_JulAug2017_eMag
P. 32
Laser brighten Hubei   光耀荆楚


          焊接头对 RFL-C1000 激光器焊缝成型的影响


          文/李响;武汉锐科光纤激光技术股份有限公司
                                                               3.5                         焊接头1焊缝熔深
                                                                                           焊接头1焊缝熔宽
                                                                                           焊接头2焊缝熔深
                                                               3.0
                  纤激光焊接具有焊接效率高、焊缝深宽比大、
          光       焊接变形小等特点,在汽车生产、航空航天、                         2.5                         焊接头3焊缝熔深
                                                                                           焊接头2焊缝熔宽
                                                                                           焊接头3焊缝熔宽
                  船舶制造等行业广泛应用。但是由于光纤激光
          焊接设备价格昂贵,限制了其在工业领域的广泛应用。随                           熔深和熔宽,mm  2.0
          着国产高功率光纤激光器的量产和质量的提升,其价格也                            1.5
          大幅降低,使得越来越多的企业和单位有条件配备光纤激                            1.0
          光焊接设备。
                                                               0.5
          表1:不同焊接头不同配置参数                                         0       2      4       6      8      10
          焊接头           准直镜焦距(mm)         聚焦镜焦距(mm)                             焊接速度,m/min
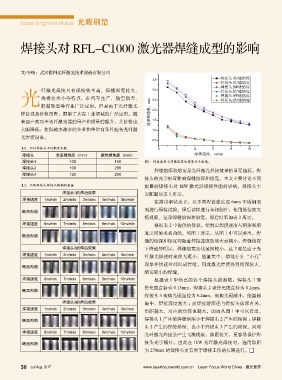
          焊接头1               100                150         图1:焊接速度与焊缝熔深和熔宽关系曲线。
          焊接头2               100                200
                                                                焊缝熔深和熔宽是光纤激光焊接效果的重要指标。焊
          焊接头3               125                250
                                                            接头的光学配置影响焊缝熔深和熔宽。本文主要讨论不同
          表2:不同焊接头焊接不锈钢的数据                                  配置的焊接头对 1kW 激光器焊接性能的影响。焊接头主
                          焊接头1的焊后效果                         要配置如表 1 所示。
          焊接速度     1m/min  2m/min  3m/min  4m/min  5m/min
                                                                在满功率状态下,以不同焊接速度在 6mm 不锈钢表
                                                            面进行焊接试验。焊后试样进行金相制作,使用低倍放大
          断面形貌
                                                            镜观察、记录焊缝熔深和熔宽,焊后结果如表 2 所示。
          焊接速度     6m/min  7m/min  8m/min  9m/min  10m/min      根据表 2 中提供的数据,绘制出焊接速度与熔深和熔

                                                            宽之间的关系曲线,如图 1 所示。从图 1 中可以看出,焊
          断面形貌
                                                            缝的熔深和熔宽均随着焊接速度的增大而减小,焊缝熔深
                          焊接头2的焊后效果                         下降趋势明显,焊缝熔宽变化范围较小,这主要是由于光
          焊接速度     1m/min  2m/min  3m/min  4m/min  5m/min
                                                            纤激光焊接时聚焦光斑小、能量集中,熔池存在“小孔”
                                                            现象并快速冷却形成焊缝。因此激光焊接得到熔深较大、
          断面形貌
                                                            熔宽较小的焊缝。
          焊接速度     6m/min  7m/min  8m/min  9m/min  10m/min      根据表 1 中给出的各个焊接头的参数,焊接头 1 聚

                                                            焦光斑直径为 0.15mm,焊接头 2 聚焦光斑直径为 0.2mm,
          断面形貌
                                                            焊接头 3 聚焦光斑直径为 0.2mm。聚焦光斑越小,能量越
                          焊接头3的焊后效果                         集中,焊接深度越大 ;而焊接熔深还与焊接头焦深有关,
          焊接速度     1m/min  2m/min  3m/min  4m/min  5m/min
                                                            焦距越大,对应的焦深也越大。因而从图 1 中可以看出,
                                                            焊接头 1 产生的焊缝熔深小于焊接头 2 产生的熔深 ;焊接
          断面形貌
                                                            头 2 产生的焊缝熔深,也小于焊接头 3 产生的熔深。同时
          焊接速度     6m/min  7m/min  8m/min  9m/min  10m/min
                                                            光纤激光焊接会产生飞溅现象,焦距较大,更容易保护焊
          断面形貌                                              接头光学镜片。因此在 1kW 光纤激光焊接时,选用焦距
                                                            为 250mm 的焊接头更有利于焊接工作的长期进行。


          30 Jul/ Aug  2017                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

