


Page 18 - LFWC_NovDec2016_eMag
P. 18
应用天地 Applications


                 脉壁在球囊血管成形术后闭合的               Peak following error (µm)                 频率允许激光器相对于支架以高
                 手段。不锈钢被替换为生物相容               3.5                                       速(米 / 秒)移动,同时仍保持
                 的记忆合金,如镍钛诺,改善了               3.0                                       足够的脉冲重叠。采用线性平台
                 支架在动脉内的输送和扩张。                2.5                              LaserTurn 2  的传统支架制造受到系统动力学
                     尽管生物相容,BMS 可能            2.0                                       的限制,不能达到这样的高速度,
                 导致血栓形成和炎症,因此医疗               1.5                                       从而限制了超短脉冲激光器的主
                                                                               LaserTurn 5
                 器械公司寻求了新方法来预防                1.0                                       要益处之一。
                 这些继发性并发症。一种方法是               0.5                              LaserTurn 1  考虑到在支架生产中推进技
                                                                               Vasculathe
                 用可降解聚合物涂覆 BMS,释              0.0                                       术的需求,在保持部件精度的同
                                                60  70  80  90  100  110  120  130  140  150  160  170
                 放随时间抑制组织生长的药物并                           Motion cycle time (seconds)   时,实现总体系统动力学所需的
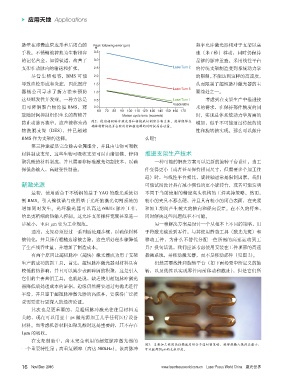
                 防止动脉再狭窄。这些被称为药              图2:使用超短脉冲激光器和振镜来切割聚合物支架,使得能够在              增加,似乎不可能通过传统的线
                                             确保材料钝化并去除所有粗糙边缘的同时提高吞吐量。
                 物洗脱支架(DES),并已超越                                                        性和旋转轴实现。那么可以做什
                 BMS 作为支架的选择。                                      么呢?
                     第三种途径是完全除去金属组分,并且由生物可吸收
                 材料制成支架。这些生物可吸收支架可以由诸如镁、锌和                         推进支架生产技术
                 聚乳酸的材料制成,并且需要非标准激光切割技术,以确                             一种可能的解决方案可以是新的旋转平台设计。当工
                 保低热输入,高耐受性制造。                                     件变得更小(或者甚至保持相同尺寸,但需要多个加工往
                                                                   返)时,与线性平台相比,旋转轴通常是限制因素。我们
                 新激光源                                              可能试图设计具有减小惯性的更小旋转台,或者可能发明
                     最初,使用适合于不锈钢的基于 YAG 的激光系统切                     不同于当前使用的精密夹头机构的工件夹持策略。然而,
                 割 BMS。引入镍钛诺与使用基于光纤的激光切割系统的                        较小的夹具不那么硬,并且具有较小的闭合表面,在夹紧
                 增加同时发生。光纤激光器可以高达 60kHz 脉冲工作, 和加工期间产生较大的轴向和径向误差。在不久的将来,
                 给出更精细的热输入控制。这允许支架撑杆宽度甚至进一                         同时解决这些问题似乎不可能。
                 步减小,亚百 μm 变为工业规范。                                     另一种解决方案是设计一个从根本上不同的策略,用
                     通常,支架必须经过一系列后处理步骤,以确保材料                       于将激光输送到零件。与其使用静态工具(激光光斑)和
                 被钝化,并且所有粗糙边缘被去除。这些后处理步骤降低                         移动工件,为什么不替代分配一些所需的高速运动到工
                 了生产线吞吐量,并增加了制造成本。                                 具?换句话说,我们应该考虑使用安装在工件顶部的高速
                     有两个原因让超短脉冲(超快)激光器成为用于支架                       振镜系统,并移动激光器,而不是移动部件(见图 2)。
                 生产的成功的新工具。首先,超短脉冲激光器对材料具有                             仍然需要线性和旋转平台(如下面场景中所定义的旋
                 较低的热影响,并且可以减少表面碎屑的积聚,这是引入                         转,以及线性以实现零件向前移动和截止),但是它们所
                 它们的主要营销工具。也就是说,缺乏使用超短脉冲激光
                 器降低后处理成本的证据。边缘仍然需要通过电抛光进行
                 平滑,并且鉴于超短脉冲激光器的高成本,要获得广泛接
                 受需要进行更深入的经济论证。
                     其次也是更重要的,是超短脉冲激光往往是材料无
                 关的,现在可以用亚十 ps 激光源加工几乎任何医疗设备
                 材料。当考虑机器材料如聚乳酸时这是重要的,其不存在
                 1μm 的吸收。
                     在支架制造中,尚未完全利用的超短脉冲激光器的
                                                                   图3:支架加工使用高扫描速度结合多道切割策略,使得热输入保持在最小;
                 一个重要特性是 :高重复频率(高达 500kHz)。该高脉冲                    可以获得20μm的支柱厚度。


                 16 Nov/ Dec  2016                                        www.laserfocusworld.com.cn    Laser Focus World China   激光世界

