


Page 28 - LFWC_MayJun2018_eMag
P. 28
Applications  应用天地


                     OLED 显示器元件组件的切割,
                 需要针对复杂几何形状的高水平激光
                 光斑追踪准确度。为了尽可能降低成
                 本,每台显示器正在以超过 2~5m/s 的速
                 度进行激光切割,同时保持 <2~3µm
                 的峰值动态准确度。这种动态准确度
                 水平是连接到显示电子元件的显示器
                 边缘的许多连接和精细特征所要求
                 的。以所需的吞吐量速度达到这些准
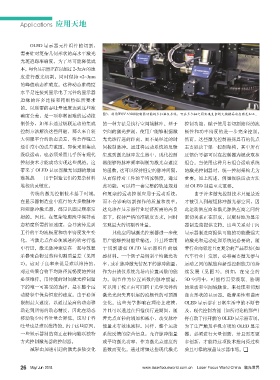
                 确度公差,是一项非常困难的运动控                  图3:利用IFOV A3200控制器功能的多扫描仪系统,可在多个轴之间实现复杂的大规模高动态激光加工。
                 制任务,如果未通过级联运动的集成                  的一种方法是执行空间域脉冲。基于                 控制功能,赋予使用者切割路径的流
                 控制方法解决这些问题,那么来自较                  空间的激光控制,使用户能够根据激                 畅性和功率密度的进一步完全控制。
                 大伺服平台的动态误差,将会吞噬已                  光光斑行进的距离,而不是经过的时                 然而,这些激光控制器所具有的优点
                 经非常小的误差范围。即使采用集成                  间控制脉冲。通过将运动系统的反馈                 主要取决于单一控制架构,其中所有
                 级联运动,也必须采用几乎所有现代                  集成到激光脉冲发生器中,现代控制                 反馈信号都可以在控制器内被获取和
                 控制技术才能成功实现这些规格。这                  器能够将脉冲频率调制为激光点速度                 组合。当使用这种具有组合运动系统
                 带来了 OLED 显示器激光切割的最困               的函数。这可以保持恒定的脉冲间隔,                的激光控制器时,统一控制架构尤为
                 难挑战——用于制造它们的复杂材料                  从而保持对工件的平均流畅度。通过                 重要。如上所述,例如级联运动方法
                 堆栈的灵敏度。                           此功能,可以将一套完整的轨迹规划                 对 OLED 制造至关重要。
                     传统的激光控制技术基于时域。 和复杂的运动控制应用于运动系统,                                    由于许多激光控制技术只是最近
                 在显示器制造业中流行的大多数脉冲                  而不会影响切割操作的质量和良率。                 才被引入到超短脉冲激光器空间,因
                 和短脉冲激光器,都是以固定频率发                  这允许在显示器行业经济所需的高良                 此运动供应商和激光源供应商之间的
                 射的。因此,在复杂轮廓段中保持动                  率下,保持严格的准确度要求,同时                 密切关系正在形成,以更好地为显示
                 态精度所需的加速度,会导致传送到                  实现最大的切割吞吐量。                      器制造商提供支持。这些关系对于向
                 工件的平均流畅度和功率密度发生变                     其他空间域激光控制器进一步使                显示器制造商提供可能的功能最强大
                 化。当激光点在必须减速的转弯行程                  用户能够控制能量输送,并且经常用                 的激光和运动处理系统是必要的。随
                 中行进,激光脉冲聚集在一起导致显                  于切割诸如 OLED 显示器组件的敏               着行业向邻近且更复杂的产品市场(如
                 示器聚合物过热和切割质量差(见图                  感材料。一个例子是调制平均激光功                 汽车行业)发展,必将需要激光器与
                 2)。这对于良率来说是难以维持的, 率,或在脉冲激光情况下的脉冲能量,                                运动之间的赋能和新型控制能力的持
                 对这些聚合物平均路径流畅度的控制                  作为扫描仪系统光场内位置函数的能                 续发展(见图 3)。例如,在完全的
                 必须维持。用传统的时间激光控制留                  力。调节作为位置函数的脉冲能量,                 3D 空间中,可能将需要级联、协调
                 下的唯一可接受的选择,是在整个运                  可以用于校正由可归因于光学元件的                 的运动和空间域触发,来处理和切割
                 动路径中保持恒定的速度。由于必须                  激光光斑失真引起的流畅性的可预测                 自由形状的显示器。随着柔性和曲面
                 限制最大速度,以通过最高的动态移                  变化。这些光学影响在理论上建模,                 OLED 显示器在日常生活中的不断普
                 动达到所需的动态精度,因此在动态                  并且可以通过在扫描仪行进期间,随                 及,现代控制功能(如所讨论的那些)
                 移动较少时吞吐量会降低。这对于吞                  着光点直径的增加和减小,改变脉冲                 将有助于打开新的 OLED 显示器市场。
                 吐量也是难以维持的。出于这些原因, 能量来有效地减轻。同样,整个运动                                 为了生产触及手机市场的 OLED 显示
                 一些显示器制造商正在转向能以独特                  系统反馈的综合信息,允许脉冲能量                 器,必须进行大量创新,并且需要更
                 方式控制激光器的控制器。                      或平均激光功率,作为激光点速度的                 多创新,才能将这项技术推向经过检
                     减轻由加速引起的激光参数变化                函数而变化。通过诸如这些现代激光                 验且可靠的液晶显示器市场。


                 26 May/ Jun  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

