


Page 26 - LFWC_MarApr_2019_eMag
P. 26
Applications  应用天地


                 过程控制

                 CLAMIR 精确控制先进的激光制造工艺


                 与可见光波段的CMOS相机相比,高速中红外相机和软件系统,可以更精确地实现熔池监测。


                 文/Arturo Baldasano Ramirez                                       模拟输出
                                                                                 0–10 VDC         激光功率
                                                                                                  控制单元
                                                                              功率  2000  功率
                                                                               (W)  1000 0  877.7
                 工       新技术,在生产线中引入               将光功率突然转化                       激光功率计算    6
                                                   质之间的相互作用,
                         业 4.0 正在推动工业界采用
                                                                                         4
                                                                                       2
                                                                                    0
                                                                                      时间 (s)
                         自动化以及专业和复杂的               为热量的区域。因
                                                                                宽度 5  熔池测量                MWIR成像
                 工具。与此同时,诸如“未来工厂” 此,非常有必要监                                      (mm)        2.5           帧率1000fps
                                                                                   0
                                                                                       2
                                                                                         4
                 和“零缺陷”等其他概念,也在推动                  测和控制影响熔池          实时处理           0  时间 (s)  6
                                                                     电子器件        熔池宽度测量
                 新的制造方法得以实施,包括全面监                  的参数,这些参数
                 控的更快、更清洁、更高效和更可靠                  包括几何形状、热                                     数字接口
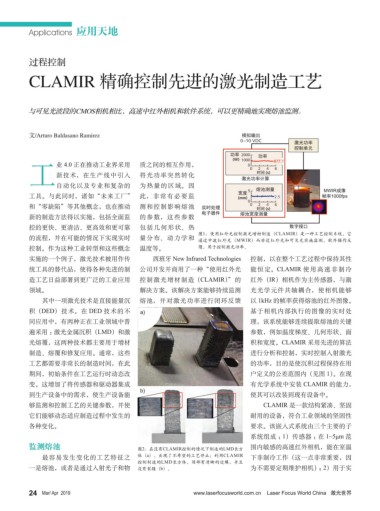
                                                                    图1:使用红外光控制激光增材制造(CLAMIR)是一种工艺控制系统,它
                 的流程,并在可能的情况下实现实时                  量分布、动力学和
                                                                    通过中波红外光(MWIR)而非近红外光和可见光实施监测。软件操作反
                 控制。作为这种工业转型和这些概念                  温度等。             馈,用于控制激光功率。
                 实施的一个例子,激光技术被用作传                     西班牙 New Infrared Technologies  控制,以在整个工艺过程中保持其性
                 统工具的替代品,使得各种先进的制                  公司开发并商用了一种“使用红外光                 能恒定。CLAMIR 使用高速非制冷
                                                                                                                                                                        光学引领未来
                 造工艺日益部署到更广泛的工业应用                  控制激光增材制造(CLAMIR)”的               红外(IR)相机作为主传感器,与激
                 领域。                               解决方案。该解决方案能够持续监测                 光光学元件共轴耦合,使相机能够
                     其中一项激光技术是直接能量沉                熔池,并对激光功率进行闭环反馈                  以 1kHz 的帧率获得熔池的红外图像。
                 积(DED)技术。在 DED 技术的不               a)                               基于相机内部执行的图像的实时处
                 同应用中,有两种正在工业领域中普                                                   理,该系统能够连续提取熔池的关键
                 遍采用 :激光金属沉积(LMD)和激                                                 参数,例如温度梯度、几何形状、面
                 光熔覆,这两种技术都主要用于增材                                                   积和宽度。CLAMIR 采用先进的算法
                                                                                                                                                                                            新品
                 制造、熔覆和修复应用。通常,这些                                                   进行分析和控制,实时控制入射激光
                 工艺都需要非常长的制造时间,在此                                                   的功率,目的是使沉积过程保持在用
                 期间,初始条件在工艺运行时动态改                                                   户定义的公差范围内(见图 1)。在现
                                                                                                                                                                                         DA 固定宽带扩束镜
                 变。这增加了将传感器和驱动器集成                                                   有光学系统中安装 CLAMIR 的能力,
                                                   b)
                 到生产设备中的需求,使生产设备能                                                   使其可以改装到现有设备中。                                                                                        •  可调谐激光器的宽带设计
                 够监测和控制工艺的关键参数,并使                                                       CLAMIR 是一款结构紧凑、坚固                                                                                •  透射波前误差为 λ/10
                 它们能够动态适应制造过程中发生的                                                   耐用的设备,符合工业领域的坚固性
                                                                                                                                                                                         •  螺纹镜筒发散调整以补偿输入光束发散
                 各种变化。                                                              要求。该嵌入式系统由三个主要的子
                                                                                    系统组成 :1)传感器 :在 1~5μm 范
                 监测熔池                             图2:在没有CLAMIR控制的情况下制造的LMD长方        围内敏感的高速红外相机,能在室温

                     最容易发生变化的工艺特征之                体(a),出现了不希望的工艺停止;利用CLAMIR         下非制冷工作(这一点非常重要,因
                                                  控制制造的LMD长方体,顶部有清晰的边缘,并且                                                                     爱特蒙特光学(深圳)有限公司
                 一是熔池,或者是通过入射光子和物                 没有裂缝(b)。                          为不需要定期维护相机);2)用于实
                                                                                                                                                中国深圳市龙华工业东路
                                                                                                                                             利金城科技工业园3栋5楼,518109                                               欲了解更多信息,请点击此处:
                                                                                                                                  Tel: +86 (0755) 2967 5435   Email: chinasales@edmundoptics.cn          www.edmundoptics.cn/039-8617
                 24 Mar/ Apr  2019                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

