


Page 16 - LFWC_SepOct2017_eMag
P. 16
Applications  应用天地


                 激光焊接

                 一个绝妙的裂纹解决方案


                 高强度钢和激光焊接在车身制造中的应用日益广泛。但两者结合会引起热
                 裂纹形成的重大风险。现在有一个方案可以解决这一问题。


                 文/Marcel Schäfer,通快公司


                 将       钢材列为轻量化材料,似                                                分),因为过多的此类晶体结构会导
                                                                                    致高度硬化,并因体积的膨胀而使连
                         乎有些不妥。但通过选择
                         合适的合金成分和加热,                                                接区产生较大的张力。
                 可以定制钢材的机械属性,在这一点                                                       相反,热裂纹的成因是由于部件
                 上,钢材超越了几乎所有其他材料,                                                   中合金成分、结构设计以及焊缝位置
                 具有巨                                                                之间复杂的相互影响。此外,决定工
                     大的应用潜力。例如可以用高强                                                 件热负荷的焊接工艺参数也会对其造
                 度钢制造更小、更轻、更薄的部件,                                                   成影响。焊接工艺中的热裂纹是在液
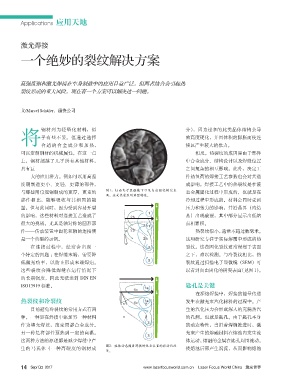
                 与那些用常规钢制成的更厚、更重的                   图1:扫面电子显微镜下可见自由固化树突表            态金属固化过程中形成的,也就是在
                                                    面,这是热裂纹的典型特性。
                 部件相比,能够吸收与其相同的能                                                    冷却过程中形成的。材料会同时受到
                 量。但与此同时,因为受到容易开裂                                                   压力和张力的影响,并沿晶界(内结
                                                                     1
                 的影响,这些材料对连接工艺造成了                             2b                    晶)出现破裂,其中部分显示出低熔
                 很大的挑战。尤其是轴对称的圆形部                                                   点相累积。
                                                                   2a 1
                 件——传动装置中齿轮和轴的连接便                             2b                        热裂纹很小,通常不超过数毫米。
                 是一个典型的示例。                                         2a               这项研究专注于实际熔覆中形成的热
                     在连接过程中,经常会出现一                                   3              裂纹。这些固化裂纹通常深埋于表面
                 个特定的问题 :在焊缝末端,需要降                                                  之下,难以检测。与冷裂纹相比,热
                                                                     3
                 低激光功率,以防止形成末端焊疤。                                                   裂纹通过扫描电子显微镜(SEM)可
                 这些裂纹会降低焊缝在运行情况下                                                    以看到自由固化的树突表面(见图 1)。
                 的长期强度,因此无法达到 DIN EN

                 ISO13919 标准。                                      1a               匙孔是关键
                                                               1b
                                                                                        在深熔焊接中,焊接的能量传递
                 热裂纹和冷裂纹                                       1b  1a               发生在激光束汽化材料的过程中。产
                                                                    2
                     目前避免冷裂纹的常用方式有两                                                 生的汽化压力会形成深入的充满蒸汽
                 种。一种是在焊接中添加另一种材料                                   2               的孔洞,也就是匙孔。由于匙孔本身
                                                                     3
                 作为填充焊丝,改变局部合金成分。                                                   的动态特性,当沿着焊缝推进时,激
                 另一种是将部件预热到一定的高温。                                                   光束产生的熔融材料在熔池内发生流
                                                                     3
                 这两种方法的原理都是减少焊缝中产                                                   体运动。熔融的金属在匙孔周围流动。
                                                    图2:流体动态随着焊接时焦点位置的移动而改
                 生的马氏体(一种高硬度的钢材成                                                    使熔池后部产生涡流,从而影响熔池
                                                    变。

                 14 Sep/ Oct  2017                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

